Das Patent DE102023110189A1 beschreibt ein berührungsloses optisches Verfahren zur Bestimmung des Radius oder Durchmessers eines nahezu rotationssymmetrischen Bauteils. Das System nutzt einen divergenten Lichtstrahl und einen speziell angeordneten Zeilendetektor, um den vergrößerten Schatten des Bauteils während der Produktion zu erfassen.
Das Verfahren wurde für Anwendungen entwickelt, bei denen manuelle Kontaktmessungen zu langsam, zu ungenau oder schädlich für die Bauteiloberfläche sind. Ein wichtiges Beispiel ist die kontinuierliche Messung von Verbundbauteilen während des Wickelprozesses (Filament Winding).
Welches Problem löst das Patent?
Rotationssymmetrische Verbundbauteile wachsen während der Fertigung häufig Lage für Lage. Daher müssen Hersteller den zunehmenden Durchmesser regelmäßig messen und mit der vorgegebenen Toleranz vergleichen.
Beim Filament Winding legt eine Maschine harzgetränkte Faserbänder auf ein rotierendes Wickelwerkzeug ab. Je nach Anwendung können diese Bänder Glasfasern, Kohlenstofffasern, Basaltfasern, Aramidfasern, Naturfasern oder Kombinationen verschiedener Materialien enthalten. Mehrere Lagen bilden ein Laminat, dessen Endmaße sowohl die Einbaukompatibilität als auch die mechanischen Eigenschaften beeinflussen.
Laut Patentbeschreibung können die typischen zulässigen Abweichungen des Enddurchmessers etwa ±0,2 mm bis ±1,5 mm betragen. Die erforderliche Messgenauigkeit kann daher bei etwa ±0,05 mm liegen. Aus dem gemessenen Durchmesser lassen sich zudem die entstehende Wandstärke und die einzelnen Lagendicken berechnen.
Grenzen der manuellen Durchmessermessung
In herkömmlichen Wickelprozessen wird das Bauteil häufig manuell mit einem Umfangsmaßband oder einem Messschieber gemessen. Dazu muss ein Bediener die Maschine anhalten, das Messmittel an das nasse Laminat anlegen, den Wert ablesen und das Ergebnis dokumentieren.
Dieses Vorgehen birgt mehrere mögliche Fehlerquellen:
- unterschiedliche Anpresskraft,
- Kompression des nassen Laminats,
- Parallaxe beim Ablesen,
- Verschmutzung des Messmittels durch Harz,
- Unterschiede zwischen Bedienern,
- wechselnde Oberflächeneigenschaften,
- Unterbrechungen des Produktionsprozesses.
Insbesondere kann ein Maßband oder Messschieber das noch weiche Bauteil zusammendrücken. Die Messung selbst kann dadurch den gemessenen Durchmesser verändern oder lokale Einschnürungen in der Faser-Harz-Struktur verursachen. Maschinenstopps verlängern außerdem die Produktionszeit und erhöhen die Fertigungskosten.
Wie funktioniert das patentierte optische Verfahren?
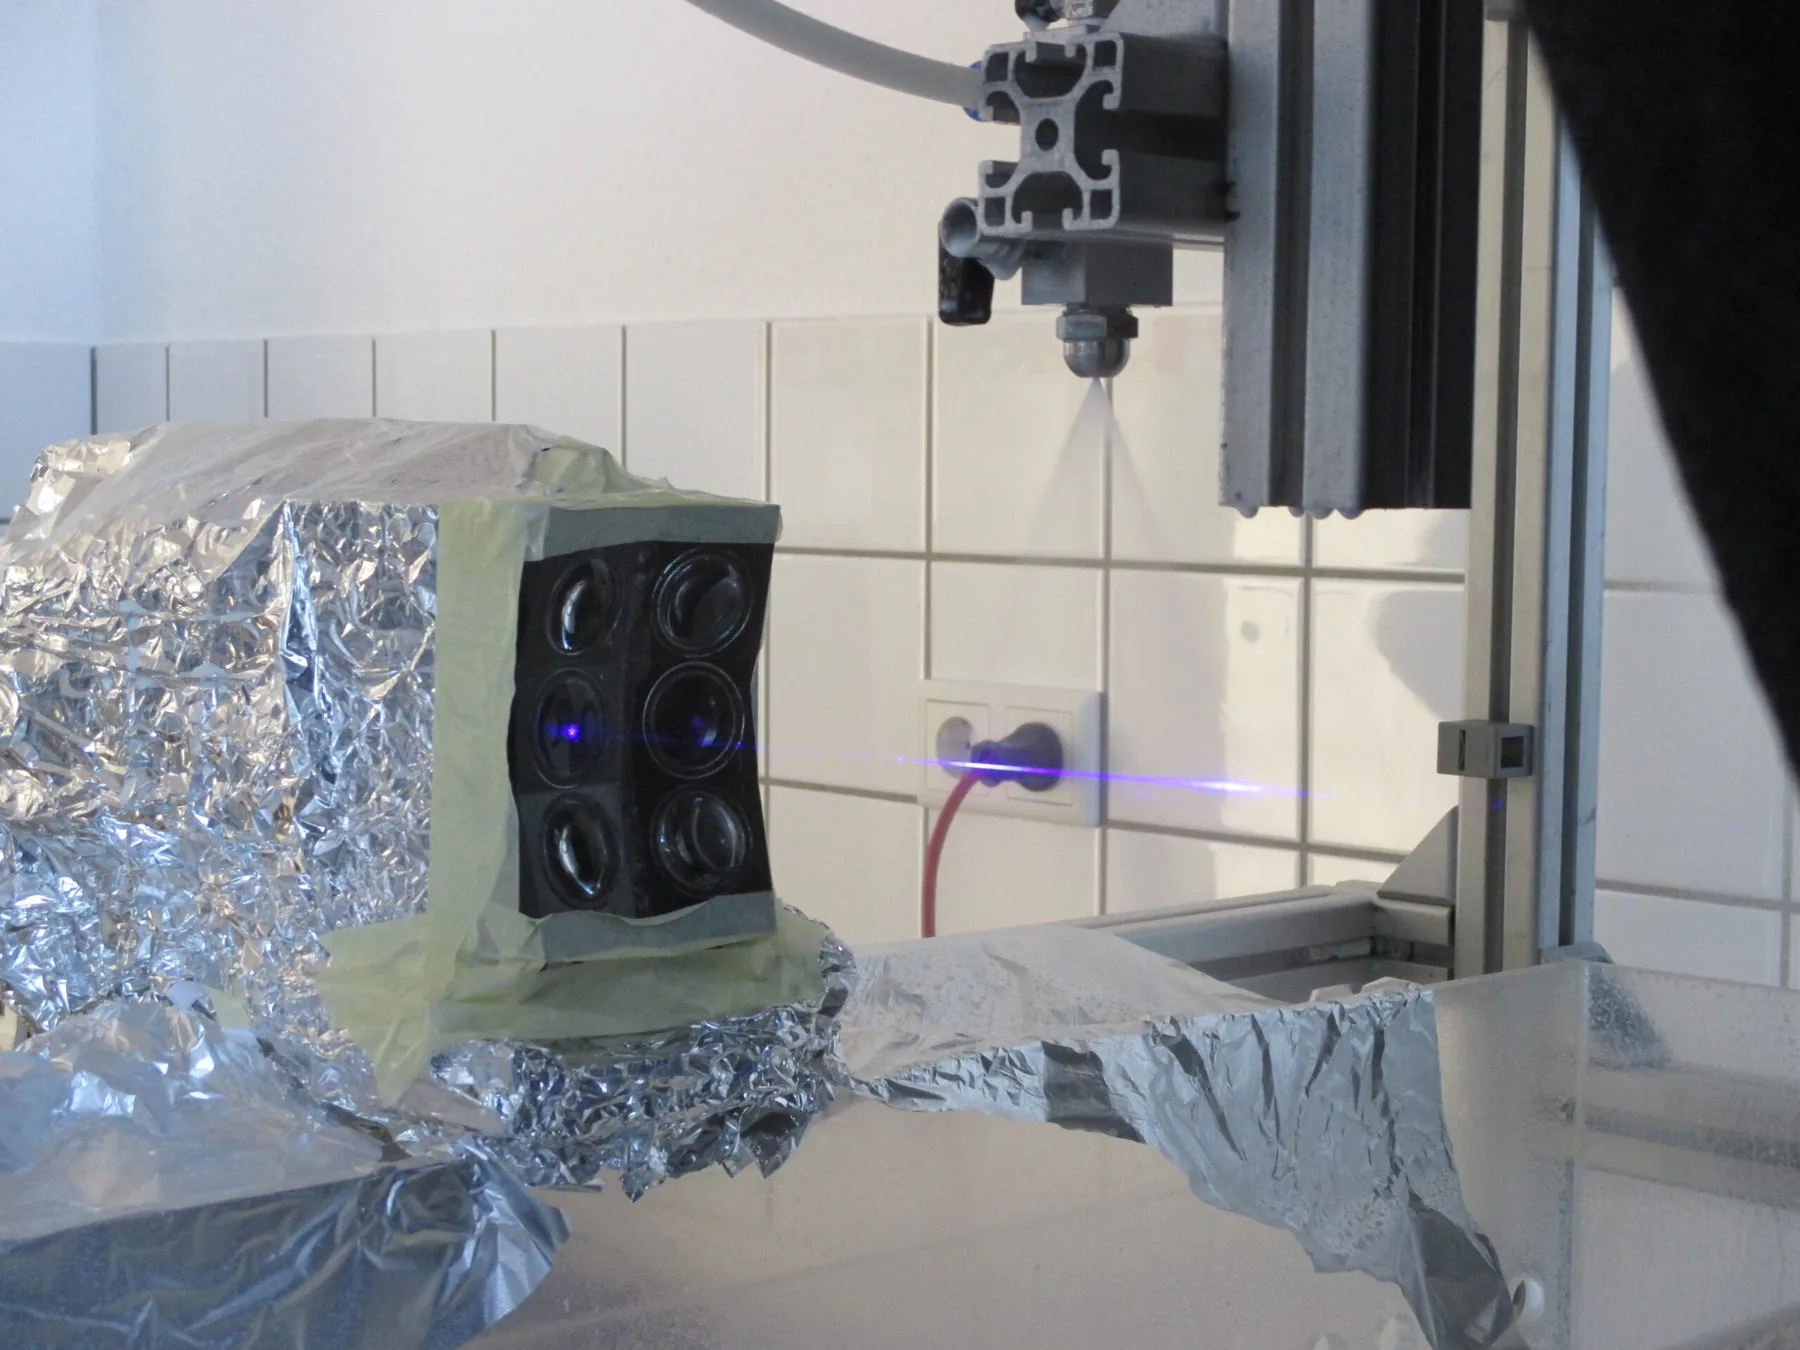
Beim patentierten Verfahren wird das Bauteil mit einem Lichtstrahl beleuchtet, der entlang einer Achse stark divergiert und entlang der anderen Achse teilweise kollimiert bleibt.
Das Bauteil blockiert einen Teil des Lichts und erzeugt eine vergrößerte Schattenprojektion. Ein Detektorsystem erfasst die obere und untere Grenze dieses Schattens. Die Software berechnet anschließend den Radius bzw. Durchmesser bezogen auf die Rotationsachse des Bauteils.
Da die Messung optisch erfolgt, muss das System das Bauteil nicht berühren. So wird eine mechanische Kompression nasser, flexibler oder empfindlicher Oberflächen vermieden.
Warum vergrößert das System den Schatten?
Ein divergenter Lichtstrahl erzeugt einen Schatten, der deutlich größer sein kann als das Bauteil selbst. Diese optische Vergrößerung kann die Auflösung der Radius- bzw. Durchmessermessung verbessern.
Der Grad der Vergrößerung hängt ab von:
- dem Abstand zwischen Lichtquelle und Bauteil,
- dem Abstand zwischen Bauteil und Detektor,
- dem Bauteilradius,
- der Lage der Rotationsachse,
- der Position der Lichtquelle,
- der Lage der Detektorebene.
Das Patent nennt ein Beispiel, bei dem ein Bauteil mit einem Durchmesser von 400 mm einen Schatten mit einer Breite von etwa 1.000 mm erzeugen kann. Durch Anpassung der Abstände innerhalb des optischen Systems lassen sich Messbereich und Auflösung an die jeweilige Anwendung anpassen.
Was ist ein diskontinuierlicher Zeilendetektor?
Ein sehr großer Schatten erfordert normalerweise einen entsprechend großen Detektor. Ein einzelner monolithischer Detektor bietet jedoch unter Umständen nicht die erforderliche Länge, Auflösung oder Kosteneffizienz.
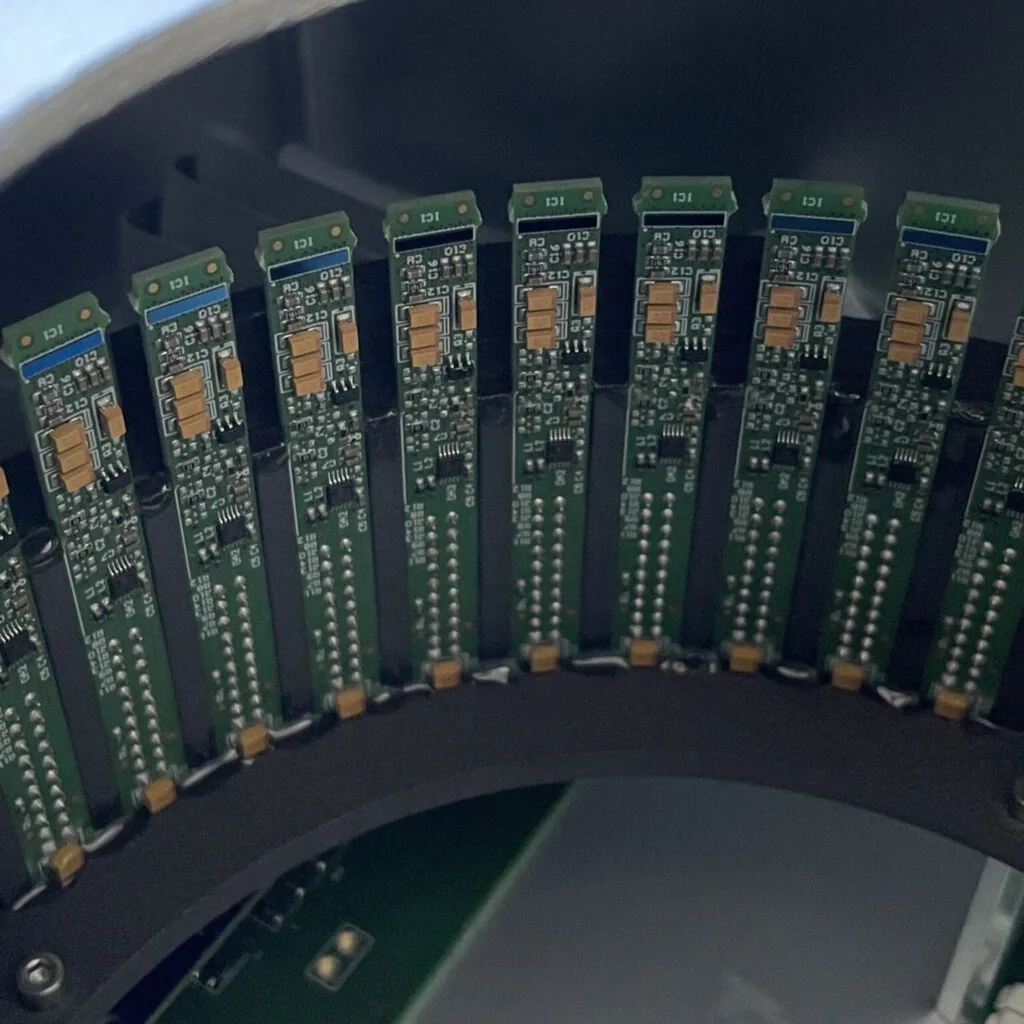
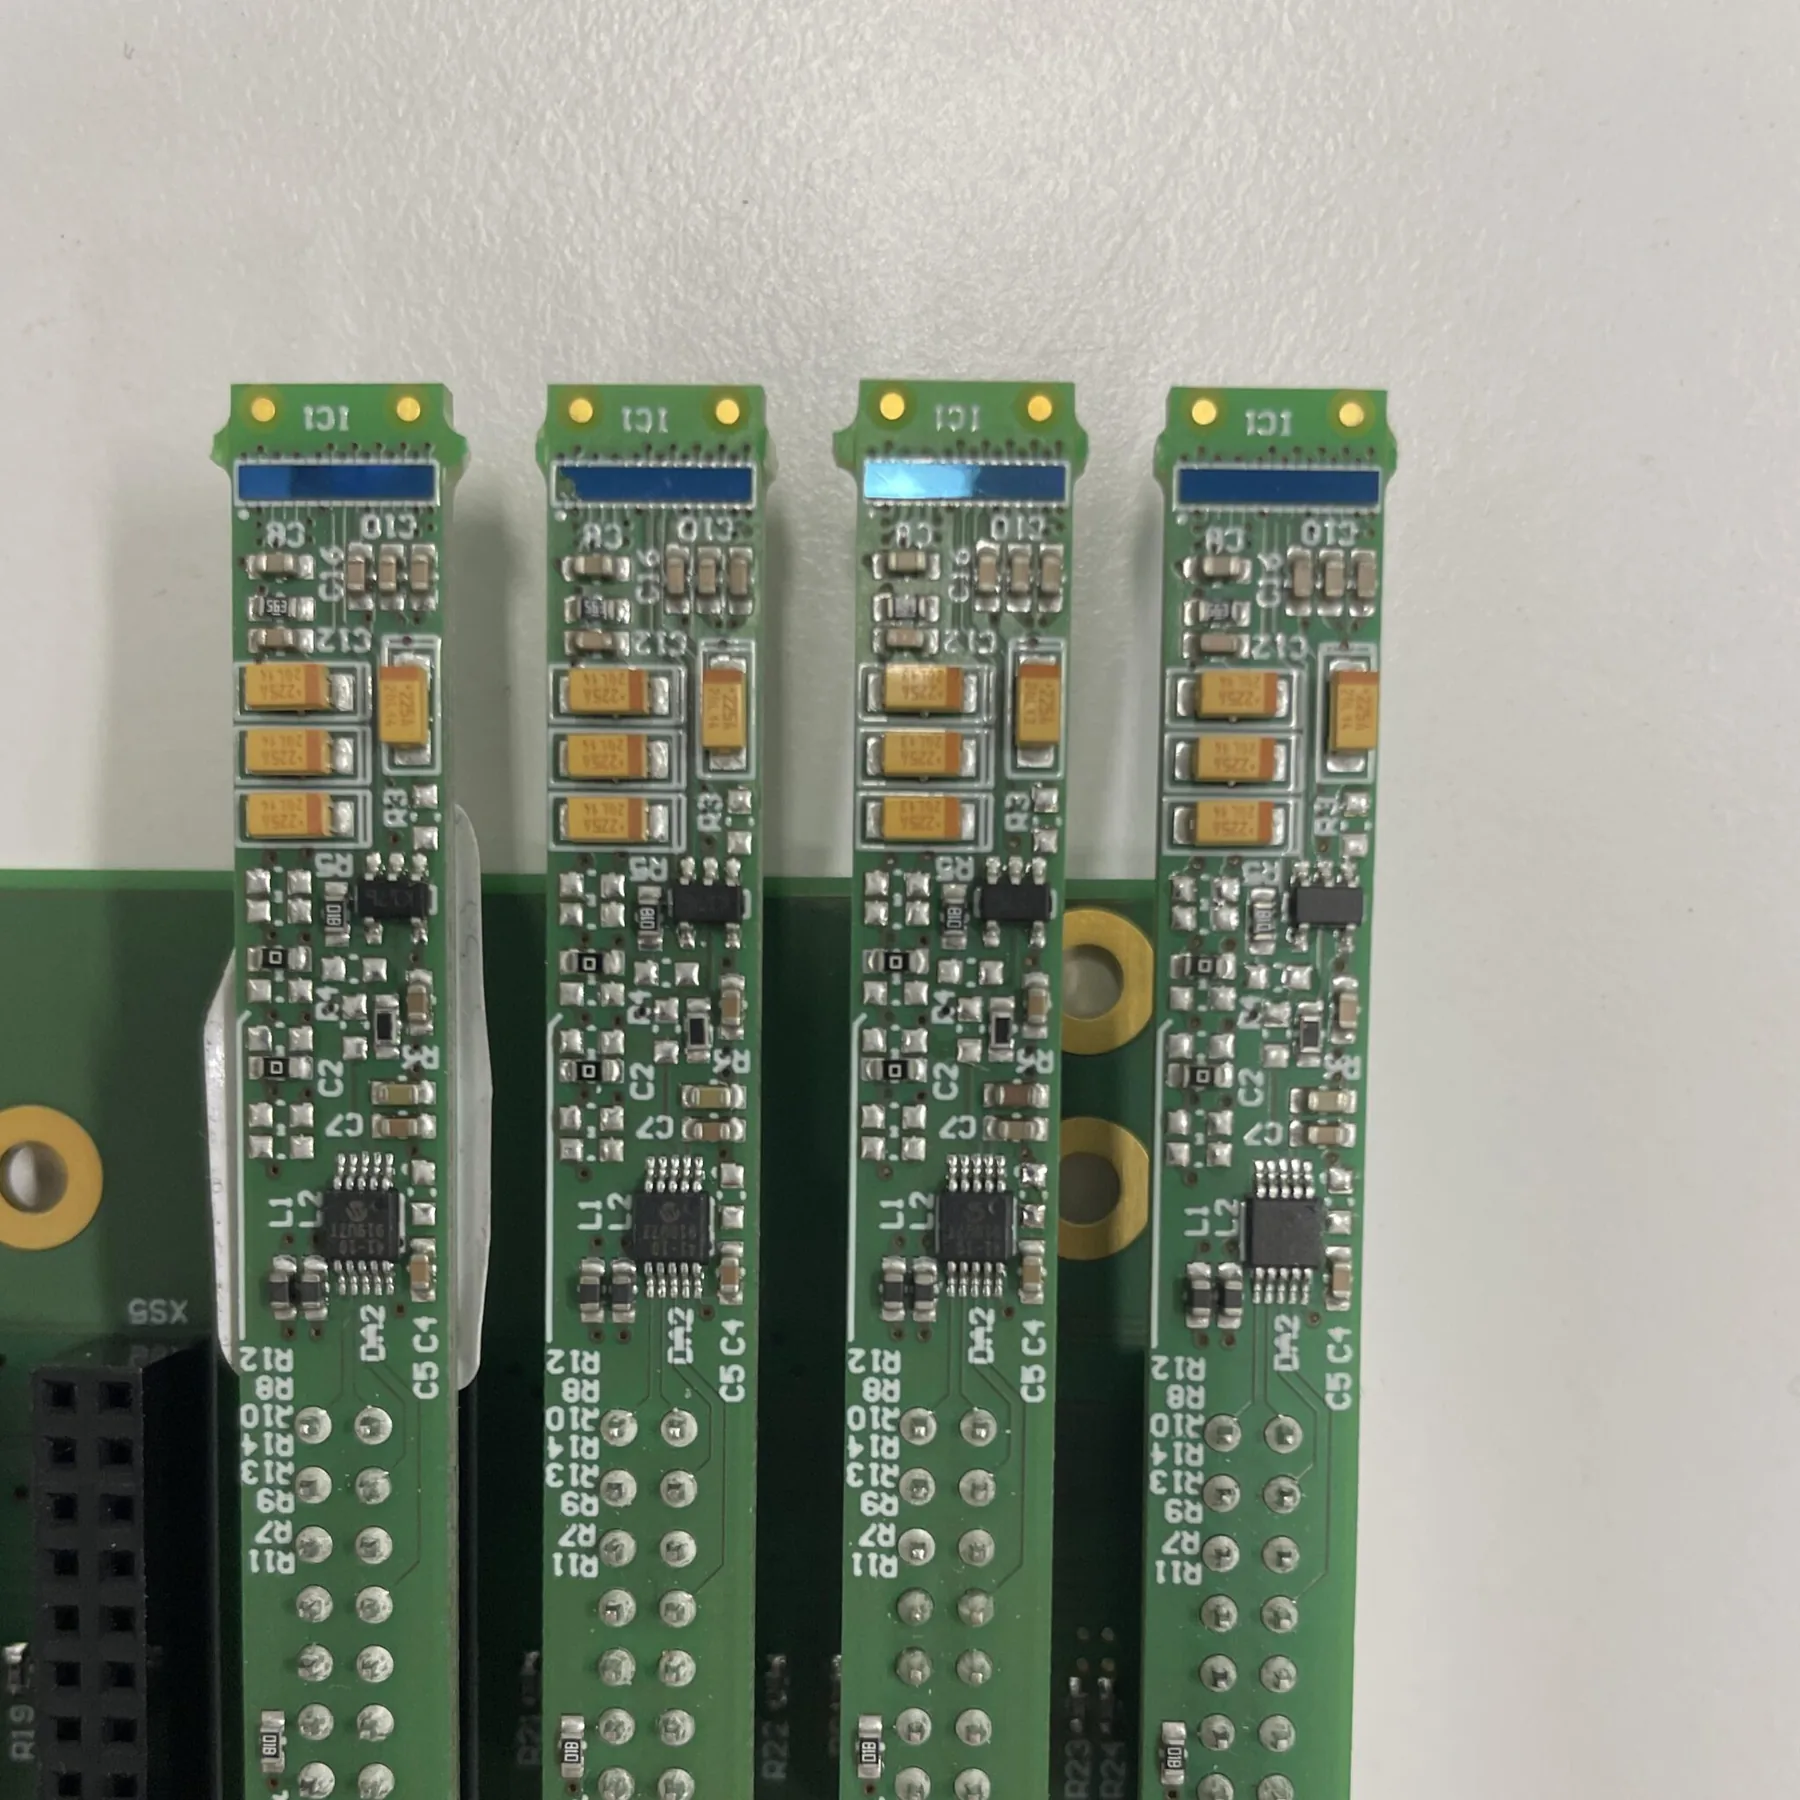
Die Erfindung schlägt daher einen diskontinuierlichen Zeilendetektor vor. Dieser Detektor besteht aus mehreren einzelnen Zeilendetektoren oder Zeilenkameras, die in einer oder mehreren räumlich versetzten Reihen angeordnet sind.
Die einzelnen Detektorelemente überlappen so, dass eine Reihe die Lücken der benachbarten Reihe abdeckt. Dadurch kann das System eine Schattengrenze lückenlos erfassen, obwohl der Detektor aus separaten Modulen besteht.
Diese modulare Anordnung ermöglicht große Messbreiten, ohne dass ein durchgehender Sensor über den gesamten Schatten erforderlich ist.
Wie erkennt das System die Schattengrenzen?
Jeder einzelne Zeilendetektor erfasst ein Intensitätsprofil über seine Position. Die Software ermittelt die Detektorbereiche, die eine deutliche Änderung der Lichtintensität aufweisen.
Diese Intensitätsänderungen kennzeichnen die Lage der oberen bzw. unteren Schattengrenze. Das System kombiniert anschließend die Informationen der relevanten Detektorelemente und berechnet die Positionen beider Schattenkanten.
Durch die Messung beider Grenzen kann das System die vollständige Schattenbreite bestimmen. Zudem liefern die beiden Grenzen Informationen, mit deren Hilfe sich geometrische Störgrößen identifizieren und kompensieren lassen.
Was bedeutet kalibrierfreie Messung?
Bei einem nahezu rotationssymmetrischen Bauteil kann das System den mittleren Durchmesser aus Messungen bestimmen, die über mindestens eine vollständige Umdrehung des Bauteils aufgenommen werden. Alternativ kann die Messeinheit um das Bauteil rotieren.
Bei einem ideal rotationssymmetrischen Körper kann das Verfahren den Durchmesser bestimmen, ohne dass eine vollständige Umdrehung im Messbereich erforderlich ist.
Das Patent erläutert außerdem, dass bei einem nahezu rotationssymmetrischen Bauteil die Verwendung nur einer Schattengrenze eine Kalibrierung erfordern kann. Werden dagegen beide Grenzen erfasst und die bekannten Positionen von Lichtquelle und Detektor genutzt, kann das System zusätzliche geometrische Parameter bestimmen und eine kalibrierfreie Radiusberechnung ermöglichen.
Wie kompensiert das Verfahren Rotationsfehler?
Reale rotierende Systeme sind selten perfekt zentriert. Das Bauteil kann beispielsweise Folgendes aufweisen:
- Exzentrizität,
- eine verschobene Rotationsachse,
- einen sich ändernden Radius,
- mechanischen Rundlauffehler,
- eine Verschiebung der Lichtquelle,
- eine Verschiebung der Detektorebene.
Das System erfasst den Schatten, während sich das Bauteil dreht. Anhand der sich ändernden Positionen der beiden Schattengrenzen kann es anschließend Störgrößen bestimmen und deren Einfluss rechnerisch korrigieren.
Diese Korrektur ist besonders wichtig bei nahezu rotationssymmetrischen Bauteilen, deren Radius sich über den Umfang leicht ändert.
Vorteile gegenüber telezentrischer Schattenmessung
In der industriellen optischen Durchmessermessung wird häufig telezentrische Beleuchtung eingesetzt. Ein telezentrisches System erzeugt einen nahezu parallelen Lichtstrahl und begrenzt so perspektivisch bedingte Veränderungen des Schattens.
Eine telezentrische Lichtquelle für ein großes Bauteil muss jedoch ebenfalls größer sein als der Bauteildurchmesser. Zudem kann die Messung großer oder sich ändernder Durchmesser eine Bewegung von Lichtquelle oder Detektor erfordern, wobei die exakte parallele Ausrichtung erhalten bleiben muss.
Das patentierte Verfahren verwendet stattdessen einen divergenten Lichtstrahl. Laut Patentbeschreibung benötigt diese Lichtquelle weniger Bauraum und kann weniger komplex und wirtschaftlicher sein als eine große telezentrische Beleuchtungsoptik. Ein einzelner divergenter Strahl kann zudem Bauteile über einen größeren Durchmesserbereich beleuchten.
Vorteile für das Filament Winding
Das berührungslose Messverfahren bietet mehrere potenzielle Vorteile für Wickelprozesse:
- kontinuierliche Durchmesserüberwachung während der Produktion,
- keine Kompression des nassen Laminats,
- geringere Maschinenstillstandszeiten,
- verbesserte Wiederholgenauigkeit,
- Unabhängigkeit von Fasertyp und Lagenorientierung,
- Messung bei sich ändernden Wandstärken,
- digitale Dokumentation des Fertigungsprozesses,
- frühere Erkennung von Maßabweichungen,
- mögliche Integration in die Prozessregelung.
Da das System das gewickelte Bauteil nicht berührt, kann es nasse und mechanisch empfindliche Oberflächen messen, ohne eine unkontrollierte Kraft auszuüben.
Kontinuierliche Prozessregelung und digitale Fertigung
Der gemessene Durchmesser kann mehr liefern als einen abschließenden Qualitätskontrollwert. Er kann auch als Eingangsgröße für eine aktive Prozessanpassung dienen.
So könnte das Fertigungssystem beispielsweise auf eine erkannte Durchmesserabweichung reagieren, indem es Folgendes anpasst:
- die Harzmenge,
- die Spannung des Faserbands,
- die Dicke der nächsten Lage,
- weitere Wickelparameter.
Die Patentbeschreibung verknüpft die Messung zudem mit kontinuierlicher Prozessdigitalisierung, Prognosen, Regelungsmaßnahmen und Konzepten des digitalen Zwillings. Auf diese Weise könnte das Messsystem helfen, Maßabweichungen zu korrigieren, während das Bauteil noch gefertigt wird.
Mögliche Anwendungsgebiete
Das Patent beschreibt das Filament Winding als wichtige Anwendung. Der Hauptanspruch bezieht sich jedoch allgemeiner auf die Messung nahezu rotationssymmetrischer Körper.
Das Konzept kann daher auch für andere Prozesse mit großen oder rotierenden Bauteilen relevant sein, zum Beispiel:
- Verbundrohre,
- Druckbehälter,
- zylindrische Tanks,
- gewickelte Wellen,
- Walzen,
- Hülsen,
- Rohre,
- rotierende Halbzeuge.
Die Eignung für die jeweilige Anwendung hängt von der Bauteilgeometrie, den Oberflächeneigenschaften, dem erforderlichen Messbereich und dem verfügbaren optischen Bauraum ab. Dieses breitere Anwendungspotenzial wird aus dem allgemeinen Wortlaut des Patentanspruchs abgeleitet.
Wesentliche technische Merkmale der Erfindung
Zu den zentralen technischen Merkmalen gehören:
- ein divergenter Lichtstrahl entlang der langen Achse,
- teilweise Kollimation entlang der kurzen Achse,
- optische Vergrößerung des Bauteilschattens,
- Erfassung der oberen und unteren Schattengrenze,
- eine modulare, diskontinuierliche Zeilendetektor-Anordnung,
- überlappende Detektorreihen für eine lückenlose Grenzerkennung,
- rechnerische Korrektur geometrischer Störgrößen,
- Berechnung des mittleren Durchmessers über eine vollständige Umdrehung,
- berührungslose Messung während der Produktion.
Zusammen ermöglichen diese Merkmale die kontinuierliche optische Messung von Bauteilen, deren Größe eine herkömmliche Schattenabbildung schwierig oder teuer machen würde.
Patentzitat
Schuller, V.; Rapmund, P.; Schwarz, M.; Schäfer, W. (2024): Method and Device for the Calibration-Free Determination of the Radius of an Almost Rotationally Symmetrical Body Using Shading Technology. Deutsche Offenlegungsschrift DE102023110189A1, veröffentlicht am 24. Oktober 2024. https://patents.google.com/patent/DE102023110189A1/en